焊接生产成品库有机废气简况
补焊的过程中呈现的油烟物质非常复杂,最主要的含有合金金属空气非氢氧化物、辐射危害气物及粉末物。结合补焊的工艺各个(如电弧焊接焊、气物自我保护焊、脉冲激光焊等),印刷废气物质和浓度值距离显著性。
主要的环保问题物类别:
粉末物
:铁、锰、铅等合金金属空气非金属硫化物,粒度分布多在0.1-10μm之間,可吸进去性强。
有危害实验室气体
:主要包括臭氧的危害(O₃)、氮腐蚀物(NOx)、一腐蚀碳(CO)及氟化氢(HF)等。
散发性充分物(VOCs)
:有些氩弧焊板材保持苯系物、室内甲醛等。
有机废气物优缺点:
温度过高高湿
:电弧焊接焊区域中烟道气温空气湿度大约80℃这些,空气湿度达60%-90%。
间断性排放口
:与电焊焊接做业节奏感搜集,热度上下波动大。
塑料危害
:多危害物混用,操作工艺设备需协同工作装修设计。
烟气加工处理关键与关键
技艺存在的问题:
颗粒剂物与气态感染物协同工作除去
:传统与现代吸尘技巧对气态被固体废弃物没效果的,需整合流程。
锰、铅等血本属工作
:孔径小、毒副作用高,需更高效过滤清洁或电学吸收。
仪器耐灼伤性
:HF等含酸性气感悟浸蚀高级金属制热力管道。
首要搞定重要环节:
根源上保持
:所采用低烟气电焊条,优化方案点焊指标。
集气程序设定
:应用侧吸罩+顶吸罩结合,诱捕有效率需>90%。
方法取舍
:选择破坏物优点识别"吸尘+吸收/崔化"搭档新技术。
典型装修案例解析视频
真实案例一:某组件道路装配焊接生产产线
有机废气治理慨况
:
主耍环保问题物:Fe₂O₃颗粒肥料(200mg/m³)、MnO₂(15mg/m³)、NOx(80mg/m³)。
风速:30,000m³/h,温差70℃。
清理细则
:
预进行处理
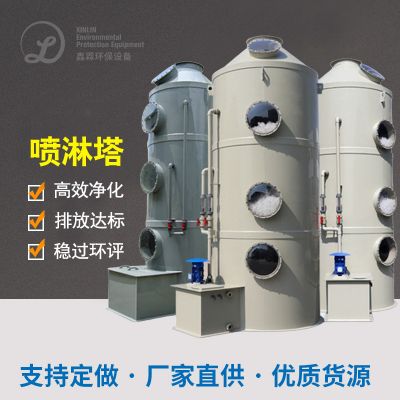
:漩风安装除尘设备+补水喷雾温度下降塔(调至40℃)。
中心施工工艺
:
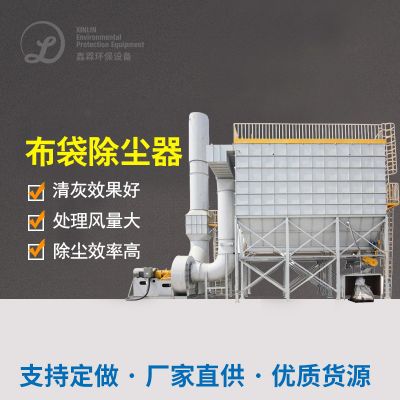
脉冲发生器布袋布袋除尘(进行过滤可靠性强,精密度0.5μm,使用率99%)
挑选性催化剂的作用完美重现(SCR)脱硝(NOx删去率>85%)
排放口导致
:粒状物<5mg/m³,NOx<30mg/m³,达GB16297-1996细则。
技术创新点
:
选取防粘覆PTFE覆亚膜除尘器布袋,改善金属制烟尘板结难题。
通过余热打火SCR现象器,能效比减轻20%。

 扫一扫添加微信