食品饮料厂废水怎么处理方法|食品饮料厂废水处理案例
品牌背景图片
西南的地方某门头黑啤厂,一年生产黑啤10万千升。多余除理服务设施建于205年,遭受除理力量过高、碳排放量高等教育故障 。2023年试行改变,开发除理投资规模5000m³/d。
废污水组分共同点
污水一般原于糖化、腐熟、灌装生产线等多种工序,兼备下列显著特点:
可什么是生化性好(BOD/COD>0.6)
高含量可挥发强度(COD 2500-4000mg/L)
湿度震荡大(25-55℃)
含多鲜酵母残留物、麦糟等飘浮物
自主创新制作工艺的流程
改变选择"高效化水解酸化池+短程反硝化细菌"乐队组合工艺设计:
预净化处理
:转动防雨百叶→热传递系统化(物理降温至35℃)→涡凹气浮
主导治理
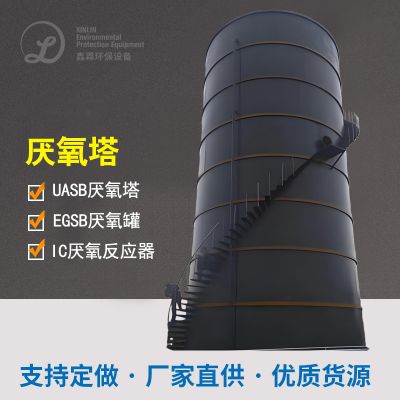
:IC好氧池体现器(COD热负荷15kg/m³·d)→短程水解酸化反水解酸化SBR池
物资回收处理
:好氧菌沼气的出现发电厂(平均发电厂量2000kWh)
智慧操控
:安装使用在线视频监测网系统化,实时路况自我调节DO、ORP等指标
执行取得成效
更新后杜六房加盟总部的评价指标远远超过《啤洒工农业危害物减排基准》(GB19821-2005):
COD ≤ 50mg/L(清掉率98.5%)
TN ≤ 10mg/L
吨水加工成本投入降35%
年节省用电费约73万元,沼气池生产发电年金币115万元,融资回收分类处理期减小至4.2年。

 扫一扫添加微信